

Nhôm là vật liệu quen thuộc trong đời sống và sản xuất, xuất hiện trong nhiều chi tiết máy, khung kết cấu, phương tiện, thiết bị gia dụng và các sản phẩm công nghiệp. Nhôm có hàn được không? Câu trả lời là có. Tuy nhiên, so với thép, hàn nhôm đòi hỏi người thợ kiểm soát tốt hơn về nhiệt, lớp oxit trên bề mặt, khí bảo vệ, vật liệu phụ và kỹ thuật thao tác.
Hai phương pháp phổ biến để hàn nhôm hiện nay là TIG AC và MIG. TIG thường được lựa chọn khi cần kiểm soát vũng hàn tốt và đảm bảo tính thẩm mỹ, trong khi MIG có ưu thế về tốc độ và năng suất đối với các đường hàn dài hoặc công việc cần hàn liên tục.
Nếu đang tìm hiểu hàn nhôm bằng gì, kỹ thuật hàn nhôm như thế nào hoặc hàn nhôm ở đâu, những nguyên tắc dưới đây sẽ giúp bạn hiểu rõ hơn về cách lựa chọn thiết bị và thực hiện mối hàn đúng kỹ thuật.
Những nội dung chính
Nhôm hoàn toàn có thể hàn được bằng các phương pháp phổ biến như TIG AC và MIG nếu lựa chọn đúng thiết bị, vật liệu phụ và quy trình.
TIG AC phù hợp với chi tiết mỏng, mối hàn yêu cầu độ chính xác và tính thẩm mỹ cao; MIG có lợi thế về tốc độ và năng suất.
Làm sạch dầu mỡ, bụi bẩn và lớp oxit trên bề mặt nhôm là bước quan trọng trước khi hàn.
Khi hàn TIG nhôm, các thông số như AC balance, AC frequency, dòng hàn, tốc độ di chuyển và arc length ảnh hưởng trực tiếp đến chất lượng mối hàn.
Rỗ khí, cháy thủng, thiếu ngấu, nhiễm bẩn tungsten và nứt là những lỗi thường gặp cần biết cách nhận diện và xử lý.
Kết Nối Tiêu Dùng cung cấp máy hàn và phụ kiện hàn, hỗ trợ lựa chọn thiết bị phù hợp với vật liệu và nhu cầu sử dụng.
Nhôm có hàn được không?
Có. Nhôm và nhiều hợp kim nhôm có thể được hàn bằng TIG, MIG và một số phương pháp chuyên dụng khác. Trong đó:
TIG AC sử dụng điện cực tungsten không nóng chảy, phù hợp với công việc cần kiểm soát vũng hàn và tính thẩm mỹ.
MIG sử dụng dây hàn cấp liên tục, có ưu thế về tốc độ và năng suất.
Một số ứng dụng đặc biệt có thể sử dụng các công nghệ hàn hoặc thiết bị chuyên dụng khác tùy loại hợp kim và yêu cầu sản phẩm.
Do đó, không phải cứ là nhôm thì chỉ có một cách hàn duy nhất. Phương pháp phù hợp phụ thuộc vào loại hợp kim, độ dày, hình dạng chi tiết, vị trí hàn và yêu cầu của mối hàn.
 Nhôm có thể hàn được bằng nhiều phương pháp
Hàn nhôm bằng gì? Nên chọn TIG hay MIG?
Đây là câu hỏi quan trọng khi bắt đầu tìm hiểu về kỹ thuật hàn nhôm. TIG và MIG đều có thể được sử dụng, nhưng mỗi phương pháp có ưu thế riêng.
TIG AC thường phù hợp khi cần mối hàn đẹp, chính xác, kiểm soát nhiệt tốt, đặc biệt với chi tiết mỏng hoặc những vị trí yêu cầu tính thẩm mỹ cao.
MIG phù hợp hơn khi cần tốc độ và năng suất, nhất là các đường hàn dài hoặc công việc sản xuất lặp lại. Tuy nhiên, do dây nhôm mềm hơn dây thép, hệ thống cấp dây cần được cấu hình phù hợp để tránh kẹt dây hoặc cấp dây không ổn định.
Vì vậy, nếu cần chọn nhanh:
Chi tiết mỏng, yêu cầu mối hàn đẹp: ưu tiên TIG AC.
Mối hàn dài, cần tốc độ cao: cân nhắc MIG.
Sản xuất nhiều chi tiết: MIG có lợi thế về năng suất.
Sửa chữa hoặc gia công chi tiết cần kiểm soát vũng hàn: TIG AC là lựa chọn phù hợp trong nhiều trường hợp.
Không nên đánh giá TIG hay MIG tốt hơn một cách tuyệt đối. Độ dày, hợp kim nhôm và yêu cầu sử dụng của chi tiết mới là cơ sở để lựa chọn.
 Kỹ thuật hàn nhôm đẹp và hạn chế lỗi
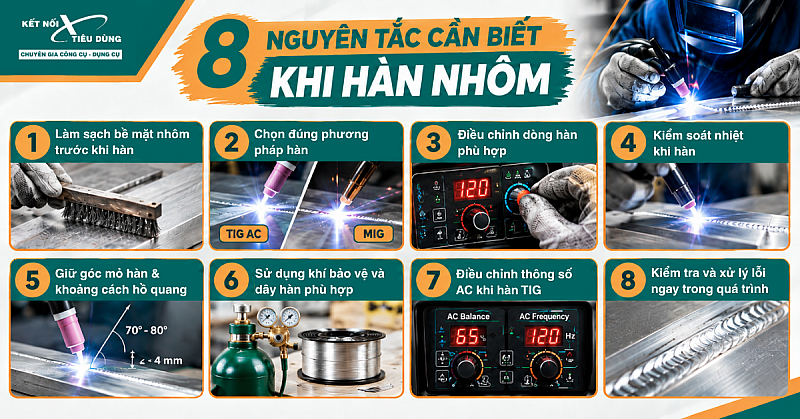
8 nguyên tắc cần biết khi hàn nhôm
Để hàn nhôm đạt mối hàn chắc, đẹp và hạn chế các lỗi như rỗ khí, thiếu ngấu hay cháy thủng, người thợ cần kiểm soát tốt từ khâu chuẩn bị vật liệu đến thông số và kỹ thuật thao tác. Dưới đây là 8 nguyên tắc quan trọng khi hàn nhôm mà người mới bắt đầu và thợ hàn nên lưu ý.
 8 nguyên tắc cần biết khi hàn nhôm
Làm sạch bề mặt nhôm trước khi hàn
Nhôm có lớp oxit bảo vệ trên bề mặt, dễ gây khó khăn khi hồ quang tạo vũng chảy. Trước khi hàn, cần loại bỏ dầu mỡ, bụi bẩn và làm sạch lớp oxit bằng bàn chải inox chuyên dụng.
Chọn đúng phương pháp hàn
TIG AC phù hợp khi cần mối hàn đẹp, kiểm soát nhiệt tốt và hàn nhôm mỏng. MIG phù hợp với chi tiết dày hoặc công việc cần tốc độ hàn cao. Việc lựa chọn nên dựa trên độ dày, yêu cầu mối hàn và thiết bị hiện có.
Điều chỉnh dòng hàn phù hợp
Nhôm dẫn nhiệt nhanh nên cần kiểm soát nhiệt chính xác. Dòng quá thấp dễ gây thiếu ngấu, trong khi dòng quá cao hoặc tốc độ di chuyển chậm có thể làm thủng vật liệu.
Kiểm soát nhiệt khi hàn
Khi nhôm đạt nhiệt độ nóng chảy, vũng hàn có thể hình thành khá nhanh. Nên duy trì tốc độ di chuyển ổn định, tránh tập trung nhiệt quá lâu tại một vị trí.
Giữ góc mỏ hàn và khoảng cách hồ quang ổn định
Giữ mỏ hàn đúng góc và khoảng cách giúp hồ quang ổn định, khí bảo vệ bao phủ tốt vùng hàn. Với TIG, cần hạn chế kéo dài hồ quang vì có thể làm giảm khả năng bảo vệ và kiểm soát vũng chảy.
 Hình ảnh minh họa mối hàn nhôm dạng lồi
Sử dụng khí bảo vệ và dây hàn phù hợp
Argon là loại khí bảo vệ phổ biến khi hàn nhôm bằng TIG và MIG. Dây hàn cần chọn theo loại hợp kim nhôm và yêu cầu của mối hàn, trong đó 4043 và 5356 là hai loại thường gặp.
Điều chỉnh thông số AC khi hàn TIG
Khi hàn nhôm bằng TIG AC, cần thiết lập AC balance và AC frequency phù hợp với máy, độ dày và tình trạng bề mặt vật liệu. Thông số không phù hợp có thể khiến hồ quang kém ổn định hoặc làm nóng điện cực quá mức.
Kiểm tra và xử lý lỗi ngay trong quá trình hàn
Các lỗi thường gặp như rỗ khí, cháy thủng, thiếu ngấu hoặc nhiễm bẩn vonfram thường liên quan đến bề mặt vật liệu, khí bảo vệ, dòng hàn hoặc kỹ thuật thao tác. Khi phát hiện bất thường, nên dừng và điều chỉnh thông số thay vì tiếp tục hàn.
Nhận biết và xử lý các lỗi thường gặp khi hàn nhôm
Thay vì chỉ đánh giá mối hàn dựa trên hình thức bên ngoài, người thợ nên tìm nguyên nhân khi xuất hiện lỗi trong quá trình hàn.
Với TIG, hiện tượng giống các hạt “tiêu đen/pepper” trong vũng hàn có thể là dấu hiệu khả năng làm sạch oxit chưa đủ. Ngược lại, nếu tungsten bị nóng, biến dạng hoặc tạo bóng quá mức, có thể đang sử dụng quá nhiều thời gian EP.
Một nguyên tắc thực tế là đừng thay đổi quá nhiều thông số cùng lúc. Hãy kiểm tra độ sạch của vật liệu, khí bảo vệ và thiết lập máy từng bước, sau đó thực hiện mối hàn thử để xác định nguyên nhân.
Kết Nối Tiêu Dùng cung cấp máy hàn, phụ kiện hàn và thiết bị chính hãng
 Máy hàn que điện tử Hồng Ký HK 200A tại cửa hàng Kết Nối Tiêu Dùng
Nhôm có thể hàn được nhưng để tạo được mối hàn đẹp, chắc và hạn chế khuyết tật, người thợ cần lựa chọn đúng phương pháp và kiểm soát toàn bộ quy trình từ chuẩn bị vật liệu đến thao tác.
Nếu ưu tiên độ chính xác, kiểm soát nhiệt và tính thẩm mỹ, TIG AC thường phù hợp hơn. Nếu ưu tiên tốc độ, năng suất và các đường hàn dài, MIG nhôm có nhiều lợi thế hơn. Việc lựa chọn vẫn cần dựa trên chiều dày, hợp kim và yêu cầu thực tế của chi tiết.
Kết Nối Tiêu Dùng cung cấp máy hàn, phụ kiện hàn và thiết bị công nghiệp, đồng thời hỗ trợ tư vấn lựa chọn thiết bị theo vật liệu và nhu cầu sử dụng. Người dùng có thể cung cấp hình ảnh chi tiết, độ dày vật liệu hoặc yêu cầu công việc để được tư vấn cấu hình máy hàn phù hợp. Nếu bạn muốn mua máy hàn khí Argon chính hãng, an toàn giá rẻ hãy ghé Kết Nối Tiêu Dùng để được đội ngũ nhân viên chuyên nghiệp tư vấn và hỗ trợ thêm nhé.