

Hàn đồng khó hơn thép thường ở chỗ đồng truyền nhiệt rất nhanh và mỗi nhóm hợp kim lại phản ứng khác nhau khi nung. Vì vậy, trước khi chọn máy hàn hay que hàn, Anh Em cần xác định vật liệu là đồng đỏ, đồng thau hay hợp kim khác; mối nối cần kín, chịu lực hay chỉ dẫn điện; sau đó mới chọn hàn thiếc, hàn vảy hoặc hàn nóng chảy.
Những nội dung chính
“Hàn đồng” có thể là hàn thiếc, hàn vảy hoặc hàn nóng chảy; cần xác định yêu cầu mối nối trước khi chọn máy và vật liệu.
Đồng dẫn nhiệt rất nhanh nên độ sạch bề mặt, kiểm soát nhiệt và trình tự thao tác ảnh hưởng lớn đến chất lượng mối hàn.
Đồng đỏ, đồng thau và đồng thanh có thành phần khác nhau nên không thể áp dụng chung một quy trình.
Đồng thau chứa kẽm cần đặc biệt chú ý thông gió, hút khói và kiểm soát nhiệt.
Que hàn, dây hàn hoặc hợp kim vảy phải phù hợp với vật liệu nền, phương pháp và yêu cầu của mối nối.
TIG là một lựa chọn khi hàn nóng chảy đồng, nhưng không phải phương pháp phù hợp cho mọi công việc hàn đồng.
Những đặc điểm của hàn đồng và hợp kim của đồng
Đồng có khả năng dẫn nhiệt, dẫn điện và chống ăn mòn tốt. Tuy nhiên, chính khả năng dẫn nhiệt cao lại khiến nhiệt từ vùng hàn nhanh chóng truyền sang phần vật liệu xung quanh.
Vì vậy, khi hàn đồng, Anh Em không nên áp dụng một mức dòng hàn hoặc nhiệt độ cố định cho mọi chi tiết. Nguồn nhiệt cần được lựa chọn dựa trên loại vật liệu, chiều dày, kích thước chi tiết và kiểu liên kết.
 Đồng và hợp kim của đồng
Đồng đỏ
Đồng đỏ có hàm lượng đồng cao và khả năng dẫn nhiệt lớn. Khi gia công các chi tiết dày, nhiệt có thể bị truyền khỏi vùng hàn rất nhanh, khiến việc hình thành vùng nóng chảy khó hơn nếu nguồn nhiệt hoặc quy trình không phù hợp.
Đồng thau
Đồng thau là hợp kim của đồng và kẽm. Khi bị nung nóng, thành phần kẽm có thể bay hơi và tạo khói, đồng thời làm thay đổi đặc tính vùng hàn nếu nhiệt không được kiểm soát tốt.
Do đó, khi hàn đồng thau cần đặc biệt chú ý đến kiểm soát nhiệt và hệ thống thông gió hoặc hút khói tại nguồn.
Đồng thanh và các hợp kim đồng khác
Đồng thanh không phải một loại vật liệu duy nhất. Có nhiều hệ hợp kim khác nhau như đồng thiếc, đồng nhôm và các hợp kim đồng khác.
Chỉ biết chi tiết là “đồng thanh” chưa đủ để lựa chọn que hàn hoặc quy trình. Với những mối hàn quan trọng, Anh Em nên xác định đúng mác vật liệu hoặc kiểm tra tài liệu từ nhà sản xuất trước khi thực hiện.
Hàn đồng nên dùng phương pháp nào?
Không có một phương pháp hàn đồng phù hợp với mọi công việc. Trước tiên, Anh Em cần xác định mục đích của mối nối.
Hàn thiếc
Hàn thiếc thường phù hợp với mối điện, điện tử hoặc những liên kết làm việc ở nhiệt độ thấp. Đây không phải phương pháp thay thế cho hàn nóng chảy khi mối nối có yêu cầu kết cấu hoặc chịu tải cao.
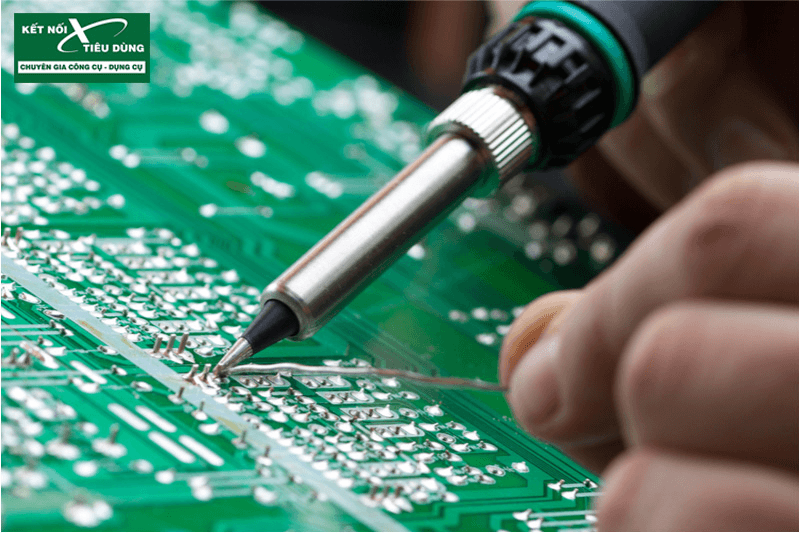 Thao tác hàn thiếc chi tiết điện tử, minh họa cho phương pháp hàn nhiệt độ thấp trong các mối nối mạch điện
Hàn vảy
Với hàn vảy, kim loại điền đầy được làm nóng chảy nhưng vật liệu nền không bị nung chảy như trong hàn nóng chảy.
Độ sạch của bề mặt và khe hở giữa hai chi tiết ảnh hưởng đáng kể đến khả năng kim loại vảy đi vào mối nối. Đây là điểm Anh Em cần lưu ý khi xem các hướng dẫn “hàn đồng” trên mạng, bởi thao tác hàn vảy không thể áp dụng nguyên xi cho TIG hoặc phương pháp hàn nóng chảy khác.
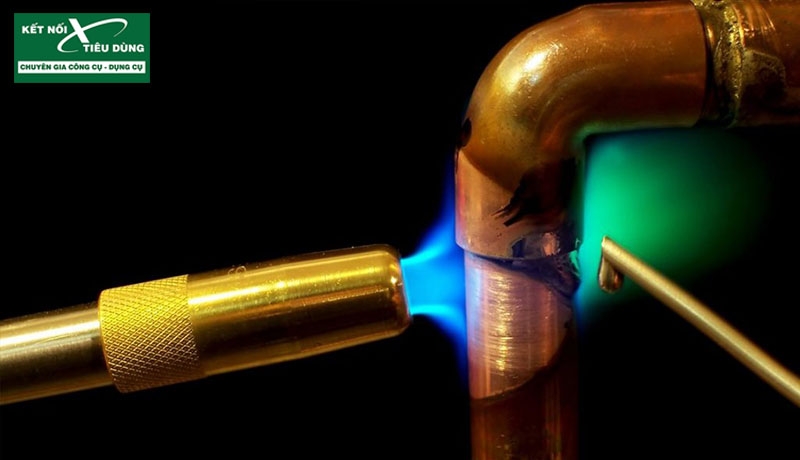 Quá trình gia nhiệt và sử dụng que hàn điền đầy trong kỹ thuật hàn vảy ống đồng
Hàn TIG
Kỹ thuật hàn đồng và hợp kim đồng được chia thành nhiều phương thức khác nhau. Trong đó phổ biến nhất là hàn TIG.
 Hàn Tig là kỹ thuật hàn hồ quang không nóng chảy trong môi trường khí bảo vệ
Hàn TIG với khí bảo vệ Argon giúp mật độ nhiệt tập trung cao hơn do đó thợ hàn cũng dễ dàng điều khiển que hàn nhằm đem lại thành phẩm đẹp mắt. Quy trình của máy hàn khí Argon cho phép làm nóng chảy hoàn toàn từ đồng và hợp kim đồng tốt hơn.
Máy hàn bán tự động Weldcom Multimag V2000
Có thể nói hàn TIG là phương thức hàn đồng và hợp kim đồng hoàn thiện có thể ứng dụng cho nhiều loại hợp kim khác nhau. Tùy theo loại hợp kim nào mà người thợ hàn điều chỉnh và lựa chọn cách hàn phù hợp. Ngoài ra thì chất liệu khác nhau cũng quyết định đến chiều dày của mối hàn tương thích.
Bên cạnh hàn TIG còn có các phương thức hàn đồng và hợp kim đồng khác như hàn hồ quang kim loại, hàn hồ quang vonfram, hàn oxy – axetylen. Hàn hồ quang kim loại ít được
sử dụng trong hàn đồng và hợp kim đồng vì sự hạn chế về khí trợ che chắn trong khi hàn.
Hàn đồng với đồng và đồng với đồng thau có gì khác?
Khi hàn vảy, yêu cầu về chất trợ hàn có thể thay đổi tùy theo vật liệu nền và hợp kim vảy.
Chẳng hạn, một số hợp kim đồng-phốt pho có khả năng tự trợ hàn trong một số ứng dụng nối đồng với đồng. Nhưng khi chuyển sang đồng với đồng thau hoặc đồng thanh, nhà sản xuất vật liệu hàn có thể yêu cầu sử dụng chất trợ hàn riêng.
Vì vậy, không nên lấy kinh nghiệm từ một loại que hoặc hợp kim vảy rồi áp dụng cho tất cả vật liệu đồng.
Chuẩn bị bề mặt trước khi hàn đồng
Dầu, bụi bẩn và lớp oxit có thể cản trở khả năng làm ướt bề mặt và làm tăng nguy cơ xuất hiện khuyết tật.
Trước khi hàn, Anh Em nên:
Xác định loại đồng hoặc hợp kim cần hàn.
Làm sạch dầu, bụi bẩn và lớp oxit theo quy trình phù hợp.
Kiểm tra bề mặt có lớp mạ hoặc vật liệu chưa xác định hay không.
Gá chắc chi tiết để duy trì vị trí và khe hở cần thiết.
Chọn que bù, hợp kim vảy và chất trợ hàn phù hợp.
Thử trên mẫu cùng loại vật liệu nếu chưa chắc chắn về quy trình.
Với chi tiết dày, nhu cầu gia nhiệt trước có thể xuất hiện do đồng truyền nhiệt khỏi vùng hàn rất nhanh. Tuy nhiên, không nên sử dụng một mức nhiệt gia nhiệt trước cố định cho mọi chi tiết; thông số cần dựa trên vật liệu và quy trình cụ thể.
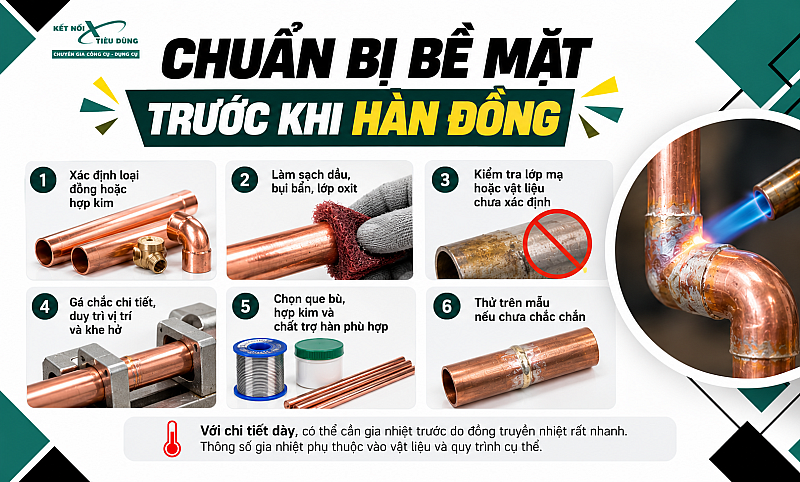
6 bước chuẩn bị bề mặt trước khi hàn đồng giúp làm sạch tạp chất, duy trì khe hở và lựa chọn vật liệu hàn phù hợp
Chọn que hàn đồng như thế nào?
Không có một loại “que hàn đồng” phù hợp với mọi loại đồng và hợp kim đồng.
Khi lựa chọn vật liệu điền đầy, Anh Em cần xem xét:
Mác vật liệu nền.
Hàn thiếc, hàn vảy hay hàn nóng chảy.
Độ bền yêu cầu của mối nối.
Khả năng dẫn điện nếu có yêu cầu.
Khả năng chống ăn mòn.
Màu sắc mối nối nếu sản phẩm yêu cầu thẩm mỹ.
Điều kiện nhiệt độ và môi trường làm việc.
Với mối nối quan trọng, nên lựa chọn filler metal theo WPS hoặc tài liệu của nhà sản xuất thay vì chỉ dựa trên kinh nghiệm truyền miệng.
Tương tự, Anh Em không nên tự pha thuốc hàn theo công thức không xác định hoặc sử dụng nhựa thông dành cho điện tử để thay thế chất trợ hàn chuyên dụng khi quy trình yêu cầu loại khác.
Những lỗi thường gặp khi hàn đồng
Mối hàn không ngấu
Tình trạng không ngấu có thể liên quan đến nhiệt hiệu dụng chưa đủ, bề mặt chưa sạch hoặc tốc độ thao tác không phù hợp.
Do đồng truyền nhiệt nhanh, chỉ tăng dòng hàn chưa chắc giải quyết được vấn đề. Anh Em cần xem lại toàn bộ vật liệu, nguồn nhiệt, chiều dày và quy trình.
Mối hàn bị rỗ
Rỗ có thể liên quan đến bề mặt bẩn, khí bảo vệ hoặc quy trình hàn chưa phù hợp. Nên kiểm tra nguyên nhân trước khi thay đổi thông số máy.
Mối hàn bị nứt
Nguy cơ nứt phụ thuộc vào loại hợp kim, vật liệu điền đầy, nhiệt đầu vào và cách gá chi tiết. Đây cũng là lý do không nên áp dụng cùng một chế độ cho mọi loại đồng.
Chi tiết bị biến dạng
Nhiệt đầu vào quá lớn hoặc phân bố nhiệt không phù hợp có thể làm chi tiết biến dạng. Với các chi tiết mỏng hoặc có hình dạng phức tạp, trình tự hàn và cách gá giữ đặc biệt quan trọng.
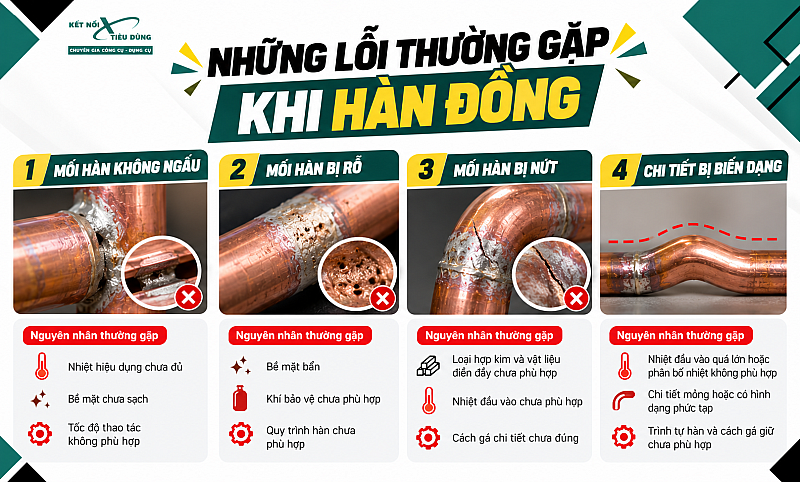
4 lỗi thường gặp khi hàn đồng gồm mối hàn không ngấu, bị rỗ, nứt và biến dạng chi tiết cùng các nguyên nhân phổ biến
Lưu ý an toàn khi hàn đồng thau
Khi nung nóng các hợp kim chứa kẽm như đồng thau, quá trình gia nhiệt có thể phát sinh khói chứa oxit kẽm. Vì vậy, bên cạnh việc kiểm soát kỹ thuật hàn, Anh Em cũng cần chuẩn bị trang bị bảo hộ phù hợp.
Khi thao tác, cần bố trí thông gió và hút khói tại nguồn, tránh đưa mặt trực tiếp vào luồng khói, đồng thời sử dụng phương tiện bảo vệ mắt, mặt và tay phù hợp với công việc nóng. Với nhu cầu bảo vệ mắt khi hàn, Anh Em có thể tham khảo kính hàn điện tử Weldcom W202A trong nhóm phụ kiện hàn tại Kết Nối Tiêu Dùng.

Tham khảo kính hàn điện tử Weldcom W202A từ Kết Nối Tiêu Dùng
Không nên xem khẩu trang thông thường là biện pháp thay thế cho hệ thống kiểm soát khói phù hợp.
Sau khi mối nối nguội, cần kiểm tra lại chất lượng. Với đường ống, chi tiết chịu tải hoặc bộ phận quan trọng, áp dụng phương pháp kiểm tra theo yêu cầu kỹ thuật của hệ thống.
Trang bị bảo hộ chỉ là một phần của quy trình an toàn. Không nên xem khẩu trang thông thường hoặc một món PPE riêng lẻ là biện pháp thay thế cho việc kiểm soát khói, thông gió và đánh giá rủi ro tại nơi làm việc.
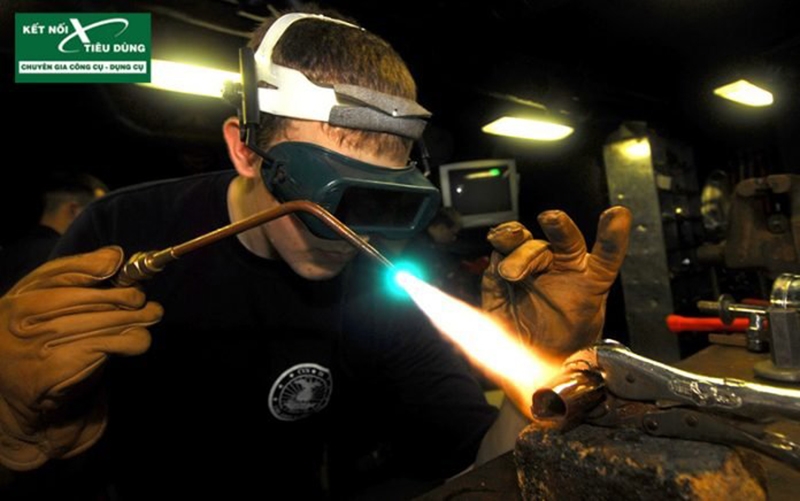 Nên trang bị đồ bảo hộ thực hiện gia nhiệt chi tiết đồng, đồng thời các lưu ý an toàn và kỹ thuật kiểm soát nhiệt khi gia công
Có phải máy hàn nào cũng hàn được đồng?
Không. Tên gọi MIG, TIG, MAG hay “máy hàn đa năng” không tự động đồng nghĩa với việc máy có thể xử lý mọi công việc hàn đồng.
Khi chọn máy, Anh Em cần kiểm tra phương pháp hàn, dải dòng, loại khí bảo vệ, vật liệu bù, chiều dày chi tiết và chu kỳ tải cần thiết cho công việc.
Ngay trong nhóm TIG cũng có nhiều cấu hình khác nhau. Chẳng hạn, Kết Nối Tiêu Dùng hiện có Jasic TIG 200A W223 New và Jasic TIG 250A W227. Hai model có cấu hình khác nhau, vì vậy không nên chỉ nhìn tên “máy TIG” để lựa chọn.
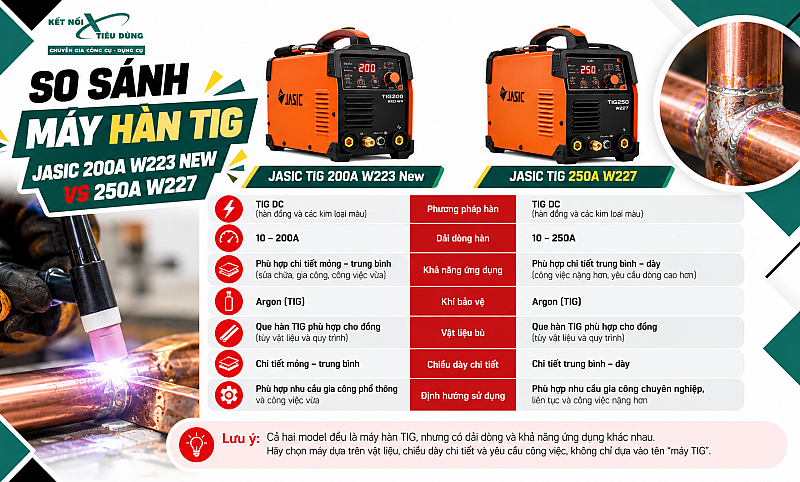
So sánh Jasic TIG 200A W223 New và Jasic TIG 250A W227 theo dải dòng hàn và định hướng sử dụng
Mua máy hàn và phụ kiện hàn chính hãng ở đâu?
Kết Nối Tiêu Dùng hiện có các máy hàn TIG và máy hàn, phụ kiện hàn phục vụ nhiều nhu cầu gia công khác nhau.
Anh Em nên cung cấp rõ loại vật liệu, chiều dày và yêu cầu mối nối khi cần tư vấn. Việc một sản phẩm thuộc nhóm máy TIG hoặc phụ kiện hàn không đồng nghĩa sản phẩm đó tự động phù hợp với mọi quy trình hàn đồng.
Mua sản phẩm chính hãng giá tốt, freeship theo chương trình và nhiều khuyến mãi hấp dẫn tại Kết Nối Tiêu Dùng. Đặc biệt, khách hàng được giảm thêm khi đăng ký thành viên.
Anh Em nên kiểm tra trực tiếp trang sản phẩm để xem tình trạng hàng, giá bán và chính sách bảo hành tại thời điểm mua.